Model Pocket Field Palette yang Dapat Dicetak 3D
Palet cat air lipat dengan delapan wadah cat yang dapat dilepas, tiga cekungan pencampur, dan pin engsel yang dapat dilepas. Tampilan terbuka, tertutup, dan terurai menunjukkan rakitannya. Dihasilkan oleh Kimi K3.1 Pro.
Palet cat air lipat untuk bepergian dengan wadah cat yang dapat dilepas, cekungan pencampur, dan komponen rakitan yang dapat diperiksa.
Coba 3D MakeRancang Pocket Field Palette yang dapat dicetak 3D untuk melukis cat air saat bepergian. Palet ini harus dapat dilipat, dibuka, dan dibersihkan, dengan bodi persegi panjang bersudut membulat berwarna biru kabut dan putih hangat. Pertahankan bagian luar yang sederhana dan area pencampuran yang terlihat jelas saat dibuka. Targetkan dimensi tertutup 120×78×24 mm. Bagian bawah memiliki delapan wadah cat yang masing-masing dapat dilepas, dengan target rongga internal 18×16×8 mm, disusun dalam dua baris dengan mempertimbangkan ketebalan dinding dan ruang pelepasan. Tutupnya memiliki tiga cekungan pencampur dangkal dengan fillet berkelanjutan dan permukaan bagian dalam yang mudah dibersihkan. Setiap wadah harus dapat dicetak ulang secara terpisah dan diposisikan secara mekanis, tanpa mengandalkan sambungan tekan yang tidak dikalibrasi. Gunakan pin engsel yang dapat dilepas, keselarasan posisi tertutup yang terdefinisi, dan penghenti mekanis; saat terbuka sekitar 180°, palet harus terletak datar di atas meja. Sisakan ruang vertikal yang cukup antara tutup dan wadah saat tertutup, tanpa menekan cat. Sediakan kait sederhana yang dapat diganti serta orientasi pencetakan. Jangan tambahkan wadah air atau mengklaim komponen FDM kedap air. Parametrikkan dimensi keseluruhan, jumlah dan ukuran wadah, diameter lubang engsel, serta celah. Tampilkan keadaan tertutup, terbuka penuh, dan terurai. Sertakan komponen uji engsel dan kecocokan wadah yang terpisah. Periksa pemasangan/pelepasan wadah, pergerakan tutup tanpa tabrakan, dan penyangga yang stabil saat terbuka. Catat pemeriksaan digital secara terpisah dari pengujian penggunaan fisik. PERSYARATAN MANUFAKTUR DAN PENYERAHAN Gunakan volume cetak 220×220×250 mm, nosel 0.4 mm, dan tinggi lapisan 0.2 mm sebagai dasar desain; gunakan milimeter secara konsisten. Modelkan dimensi dan mekanisme dalam CAD parametrik; mesh tampilan tidak dapat menggantikan solid rakitan yang presisi. Sediakan proyek asli yang dapat diedit dan tabel parameter, beserta rakitan STEP yang sesuai, file STL per komponen, dan 3MF dengan satuan serta penempatan. STEP tidak boleh sekadar berupa mesh segitiga yang dikonversi. Pilih struktur PLA/PETG yang layak dan jelaskan pilihan material berdasarkan beban serta perakitan. Mulai dinding tipis biasa pada 1.6 mm dan pelat dasar pada 2 mm, lalu tebalkan secara lokal jika diperlukan. Utamakan pin, ulir, atau komponen yang dapat diganti untuk sambungan bergerak; jangan mengasumsikan sambungan jepret fleksibel yang tipis dapat diandalkan. Parametrikkan semua celah, bedakan nilai radial/satu sisi dan diametral, serta sertakan komponen uji celah satu sisi 0.20 / 0.30 / 0.40 mm untuk kalibrasi printer. Periksa solid tertutup, normal, irisan diri, fragmen lepas, tabrakan rakitan, ketebalan dinding kritis, dan volume cetak. Lakukan slicing menggunakan profil printer/material yang ditentukan, lalu berikan petunjuk orientasi, penyangga, tinggi lapisan, dinding, infill, dan perakitan. Laporkan material dan waktu hanya berdasarkan estimasi slicer yang sebenarnya. Jika slicing tidak dapat dilakukan, nyatakan secara tegas sebagai belum terverifikasi; jangan membuat-buat tangkapan layar atau kesimpulan. Tanpa cetakan uji fisik, laporkan hanya pemeriksaan desain dan digital, serta cantumkan kecocokan, kekuatan, dan penanganan yang masih perlu diuji secara fisik. Sertakan pula ilustrasi rakitan terurai, gambar berdimensi, daftar komponen, deskripsi produk singkat dalam bahasa Tionghoa dan Inggris, model presentasi GLB yang dapat diputar, sampul render akhir 1920×1080, serta ZIP lengkap. Model presentasi harus sesuai dengan struktur yang dapat dicetak; render atau satu STL yang tidak dapat diperiksa saja tidak memadai.
Menambahkan kontrol ponsel dan tata letak tanpa mengubah persyaratan lainnya.
Coba 3D MakeRancang Pocket Field Palette yang dapat dicetak 3D untuk melukis cat air saat bepergian. Palet ini harus dapat dilipat, dibuka, dan dibersihkan, dengan bodi persegi panjang bersudut membulat berwarna biru kabut dan putih hangat. Pertahankan bagian luar yang sederhana dan area pencampuran yang terlihat jelas saat dibuka. Targetkan dimensi tertutup 120×78×24 mm. Bagian bawah memiliki delapan wadah cat yang masing-masing dapat dilepas, dengan target rongga internal 18×16×8 mm, disusun dalam dua baris dengan mempertimbangkan ketebalan dinding dan ruang pelepasan. Tutupnya memiliki tiga cekungan pencampur dangkal dengan fillet berkelanjutan dan permukaan bagian dalam yang mudah dibersihkan. Setiap wadah harus dapat dicetak ulang secara terpisah dan diposisikan secara mekanis, tanpa mengandalkan sambungan tekan yang tidak dikalibrasi. Gunakan pin engsel yang dapat dilepas, keselarasan posisi tertutup yang terdefinisi, dan penghenti mekanis; saat terbuka sekitar 180°, palet harus terletak datar di atas meja. Sisakan ruang vertikal yang cukup antara tutup dan wadah saat tertutup, tanpa menekan cat. Sediakan kait sederhana yang dapat diganti serta orientasi pencetakan. Jangan tambahkan wadah air atau mengklaim komponen FDM kedap air. Parametrikkan dimensi keseluruhan, jumlah dan ukuran wadah, diameter lubang engsel, serta celah. Tampilkan keadaan tertutup, terbuka penuh, dan terurai. Sertakan komponen uji engsel dan kecocokan wadah yang terpisah. Periksa pemasangan/pelepasan wadah, pergerakan tutup tanpa tabrakan, dan penyangga yang stabil saat terbuka. Catat pemeriksaan digital secara terpisah dari pengujian penggunaan fisik. PERSYARATAN MANUFAKTUR DAN PENYERAHAN Gunakan volume cetak 220×220×250 mm, nosel 0.4 mm, dan tinggi lapisan 0.2 mm sebagai dasar desain; gunakan milimeter secara konsisten. Modelkan dimensi dan mekanisme dalam CAD parametrik; mesh tampilan tidak dapat menggantikan solid rakitan yang presisi. Sediakan proyek asli yang dapat diedit dan tabel parameter, beserta rakitan STEP yang sesuai, file STL per komponen, dan 3MF dengan satuan serta penempatan. STEP tidak boleh sekadar berupa mesh segitiga yang dikonversi. Pilih struktur PLA/PETG yang layak dan jelaskan pilihan material berdasarkan beban serta perakitan. Mulai dinding tipis biasa pada 1.6 mm dan pelat dasar pada 2 mm, lalu tebalkan secara lokal jika diperlukan. Utamakan pin, ulir, atau komponen yang dapat diganti untuk sambungan bergerak; jangan mengasumsikan sambungan jepret fleksibel yang tipis dapat diandalkan. Parametrikkan semua celah, bedakan nilai radial/satu sisi dan diametral, serta sertakan komponen uji celah satu sisi 0.20 / 0.30 / 0.40 mm untuk kalibrasi printer. Periksa solid tertutup, normal, irisan diri, fragmen lepas, tabrakan rakitan, ketebalan dinding kritis, dan volume cetak. Lakukan slicing menggunakan profil printer/material yang ditentukan, lalu berikan petunjuk orientasi, penyangga, tinggi lapisan, dinding, infill, dan perakitan. Laporkan material dan waktu hanya berdasarkan estimasi slicer yang sebenarnya. Jika slicing tidak dapat dilakukan, nyatakan secara tegas sebagai belum terverifikasi; jangan membuat-buat tangkapan layar atau kesimpulan. Tanpa cetakan uji fisik, laporkan hanya pemeriksaan desain dan digital, serta cantumkan kecocokan, kekuatan, dan penanganan yang masih perlu diuji secara fisik. Sertakan pula ilustrasi rakitan terurai, gambar berdimensi, daftar komponen, deskripsi produk singkat dalam bahasa Tionghoa dan Inggris, model presentasi GLB yang dapat diputar, sampul render akhir 1920×1080, serta ZIP lengkap. Model presentasi harus sesuai dengan struktur yang dapat dicetak; render atau satu STL yang tidak dapat diperiksa saja tidak memadai.
Rancang Pocket Field Palette yang dapat dicetak 3D untuk melukis cat air saat bepergian. Palet ini harus dapat dilipat, dibuka, dan dibersihkan, dengan bodi persegi panjang bersudut membulat berwarna biru kabut dan putih hangat. Pertahankan bagian luar yang sederhana dan area pencampuran yang terlihat jelas saat dibuka.
Targetkan dimensi tertutup 120×78×24 mm. Bagian bawah memiliki delapan wadah cat yang masing-masing dapat dilepas, dengan target rongga internal 18×16×8 mm, disusun dalam dua baris dengan mempertimbangkan ketebalan dinding dan ruang pelepasan. Tutupnya memiliki tiga cekungan pencampur dangkal dengan fillet berkelanjutan dan permukaan bagian dalam yang mudah dibersihkan. Setiap wadah harus dapat dicetak ulang secara terpisah dan diposisikan secara mekanis, tanpa mengandalkan sambungan tekan yang tidak dikalibrasi.
Gunakan pin engsel yang dapat dilepas, keselarasan posisi tertutup yang terdefinisi, dan penghenti mekanis; saat terbuka sekitar 180°, palet harus terletak datar di atas meja. Sisakan ruang vertikal yang cukup antara tutup dan wadah saat tertutup, tanpa menekan cat. Sediakan kait sederhana yang dapat diganti serta orientasi pencetakan. Jangan tambahkan wadah air atau mengklaim komponen FDM kedap air.
Parametrikkan dimensi keseluruhan, jumlah dan ukuran wadah, diameter lubang engsel, serta celah. Tampilkan keadaan tertutup, terbuka penuh, dan terurai. Sertakan komponen uji engsel dan kecocokan wadah yang terpisah.
Periksa pemasangan/pelepasan wadah, pergerakan tutup tanpa tabrakan, dan penyangga yang stabil saat terbuka. Catat pemeriksaan digital secara terpisah dari pengujian penggunaan fisik.
PERSYARATAN MANUFAKTUR DAN PENYERAHAN
Gunakan volume cetak 220×220×250 mm, nosel 0.4 mm, dan tinggi lapisan 0.2 mm sebagai dasar desain; gunakan milimeter secara konsisten. Modelkan dimensi dan mekanisme dalam CAD parametrik; mesh tampilan tidak dapat menggantikan solid rakitan yang presisi. Sediakan proyek asli yang dapat diedit dan tabel parameter, beserta rakitan STEP yang sesuai, file STL per komponen, dan 3MF dengan satuan serta penempatan. STEP tidak boleh sekadar berupa mesh segitiga yang dikonversi.
Pilih struktur PLA/PETG yang layak dan jelaskan pilihan material berdasarkan beban serta perakitan. Mulai dinding tipis biasa pada 1.6 mm dan pelat dasar pada 2 mm, lalu tebalkan secara lokal jika diperlukan. Utamakan pin, ulir, atau komponen yang dapat diganti untuk sambungan bergerak; jangan mengasumsikan sambungan jepret fleksibel yang tipis dapat diandalkan. Parametrikkan semua celah, bedakan nilai radial/satu sisi dan diametral, serta sertakan komponen uji celah satu sisi 0.20 / 0.30 / 0.40 mm untuk kalibrasi printer.
Periksa solid tertutup, normal, irisan diri, fragmen lepas, tabrakan rakitan, ketebalan dinding kritis, dan volume cetak. Lakukan slicing menggunakan profil printer/material yang ditentukan, lalu berikan petunjuk orientasi, penyangga, tinggi lapisan, dinding, infill, dan perakitan. Laporkan material dan waktu hanya berdasarkan estimasi slicer yang sebenarnya. Jika slicing tidak dapat dilakukan, nyatakan secara tegas sebagai belum terverifikasi; jangan membuat-buat tangkapan layar atau kesimpulan. Tanpa cetakan uji fisik, laporkan hanya pemeriksaan desain dan digital, serta cantumkan kecocokan, kekuatan, dan penanganan yang masih perlu diuji secara fisik.
Sertakan pula ilustrasi rakitan terurai, gambar berdimensi, daftar komponen, deskripsi produk singkat dalam bahasa Tionghoa dan Inggris, model presentasi GLB yang dapat diputar, sampul render akhir 1920×1080, serta ZIP lengkap. Model presentasi harus sesuai dengan struktur yang dapat dicetak; render atau satu STL yang tidak dapat diperiksa saja tidak memadai.
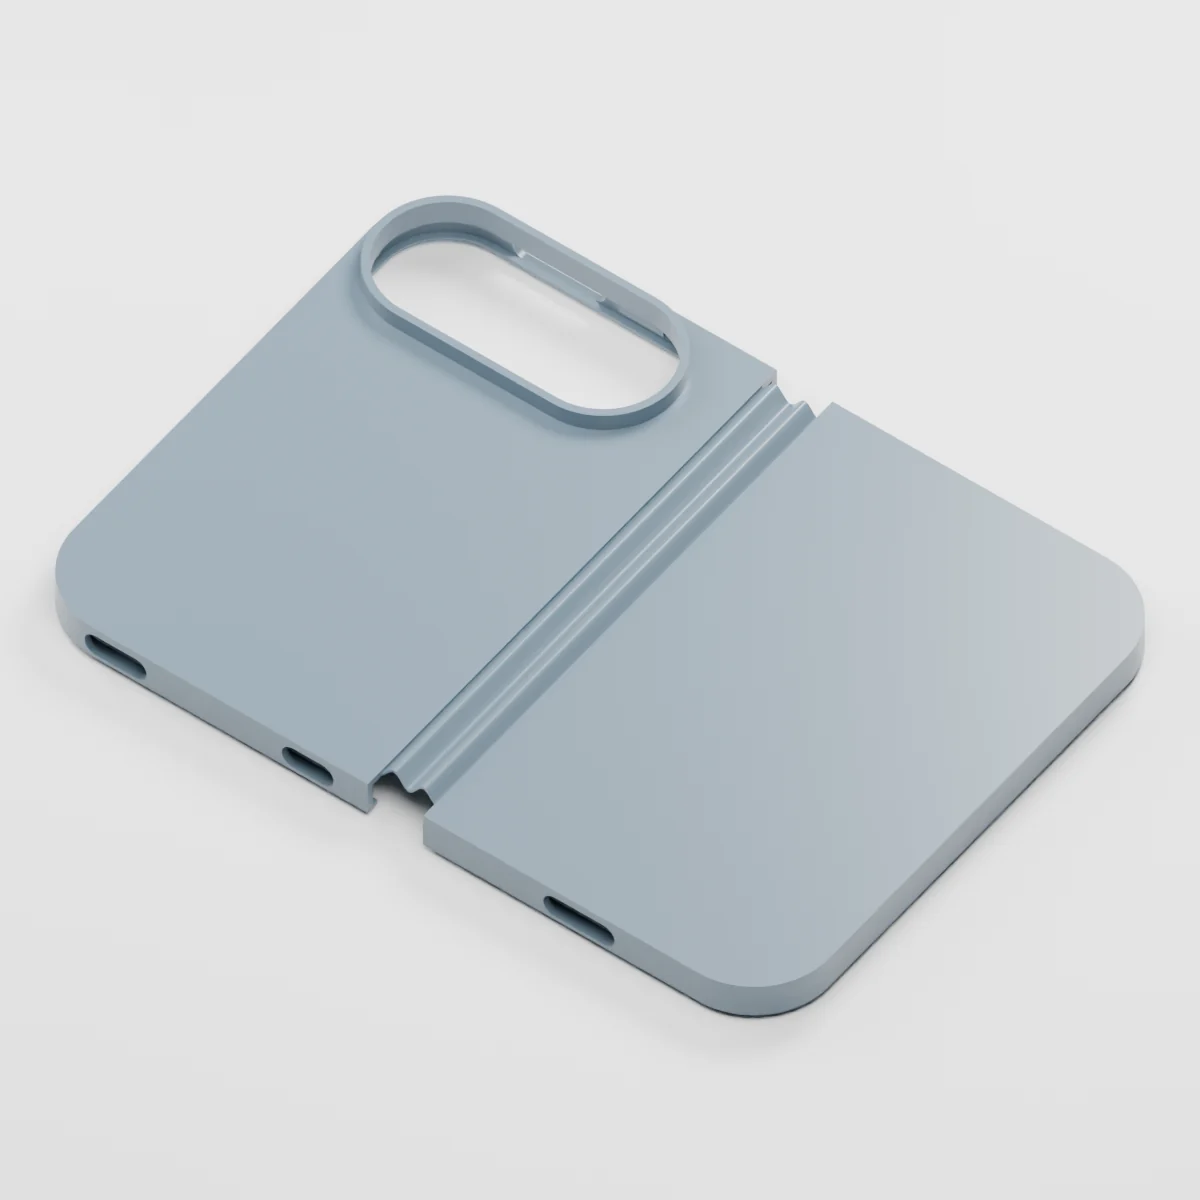
Casing pelindung TPU satu bagian untuk iPhone Duo dengan engsel fleksibel terintegrasi, ditampilkan sebagai model yang dapat dicetak dengan cangkang luar menyatu. Dihasilkan oleh Kimi K3.1 Pro.
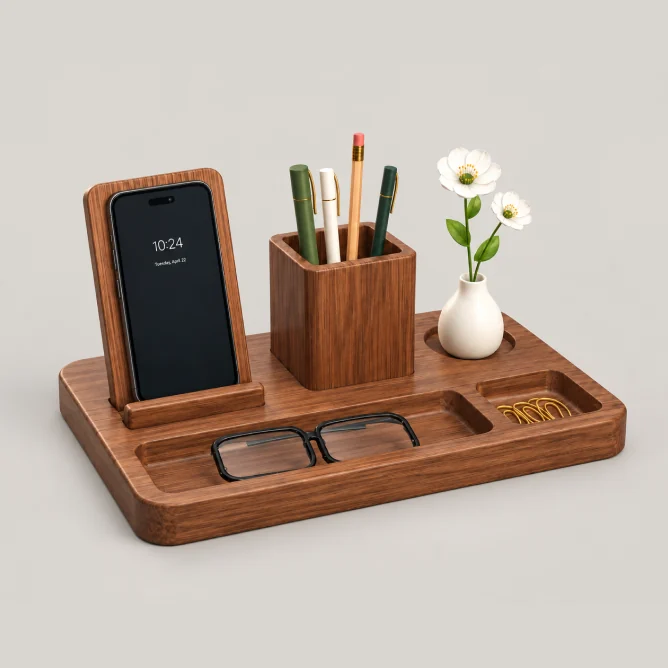
Susunan meja berbahan kayu walnut yang memadukan tempat pena, dudukan ponsel, dan vas dalam komposisi benda mati yang hangat dan tertata. Dibuat oleh Kimi K3.1 Pro.