Modelo 3D imprimível da Paleta de Campo de Bolso
Uma paleta de aquarela dobrável com oito bandejas de tinta removíveis, três cavidades de mistura e um pino de dobradiça removível. As vistas aberta, fechada e explodida mostram sua montagem. Gerada por Kimi K3.1 Pro.
Uma paleta de aquarela dobrável para viagem, com bandejas de tinta removíveis, cavidades de mistura e peças de montagem inspecionáveis.
Experimentar o 3D MakeProjete uma Paleta de Campo de Bolso imprimível em 3D para pintura em aquarela durante viagens. Ela deve dobrar, abrir e poder ser limpa, com corpo retangular de cantos arredondados em azul-neblina e branco quente. Mantenha o exterior simples e a área de mistura claramente visível quando aberta. Defina um volume fechado de 120×78×24 mm. A seção inferior tem oito bandejas de tinta removíveis individualmente, cada uma com cavidade interna prevista de 18×16×8 mm, dispostas em duas fileiras, considerando a espessura das paredes e o espaço para remoção. A tampa tem três cavidades rasas de mistura, com filetes contínuos e superfícies internas fáceis de limpar. As bandejas devem poder ser reimpressas individualmente e ser posicionadas mecanicamente, sem depender de encaixes por pressão não calibrados. Use um pino de dobradiça removível, alinhamento definido quando fechada e um batente mecânico; aberta a aproximadamente 180°, a paleta deve ficar plana sobre uma mesa. Deixe espaço vertical livre entre a tampa e as bandejas quando fechada, sem esmagar a tinta. Inclua uma trava simples substituível e orientações de impressão. Não adicione reservatório de água nem afirme que peças FDM são à prova d’água. Parametrize o volume geral, a quantidade e o tamanho das bandejas, o diâmetro do furo da dobradiça e as folgas. Mostre os estados fechado, totalmente aberto e explodido. Inclua peças de teste separadas para a dobradiça e o encaixe das bandejas. Verifique a inserção e remoção das bandejas, o movimento da tampa sem colisões e o apoio estável quando aberta. Registre as verificações digitais separadamente dos testes de uso físico. REQUISITOS DE FABRICAÇÃO E ENTREGA Use como base de projeto um volume de construção de 220×220×250 mm, bico de 0,4 mm e altura de camada de 0,2 mm; use milímetros em todo o projeto. Modele dimensões e mecanismos em CAD paramétrico; malhas de aparência não podem substituir sólidos de montagem precisos. Forneça o projeto nativo editável e a tabela de parâmetros, além de uma montagem STEP correspondente, arquivos STL por peça e um 3MF com unidades e posicionamento. O STEP não deve ser apenas uma malha triangular convertida. Escolha estruturas viáveis em PLA/PETG e explique a escolha do material com base nas cargas e na montagem. Comece paredes finas comuns com 1,6 mm e placas de base com 2 mm, espessando localmente quando necessário. Prefira pinos, roscas ou peças substituíveis para conexões móveis; não presuma que encaixes flexíveis finos sejam confiáveis. Parametrize todas as folgas, diferencie valores radiais/unilaterais e diametrais e inclua peças de teste de folga unilateral de 0,20 / 0,30 / 0,40 mm para calibração da impressora. Verifique sólidos fechados, normais, autointerseções, fragmentos soltos, colisões na montagem, espessuras críticas de parede e volume de construção. Fatie usando um perfil especificado de impressora/material e forneça instruções de orientação, suportes, altura de camada, paredes, preenchimento e montagem. Informe material e tempo apenas com base em estimativas reais do fatiador. Se não for possível fatiar, marque explicitamente como não verificado; não invente capturas de tela nem conclusões. Sem impressões físicas de teste, informe apenas verificações de projeto e digitais, listando o ajuste, a resistência e o manuseio que ainda precisam de testes físicos. Também entregue uma ilustração explodida da montagem, desenhos dimensionais, lista de peças, breves descrições do produto em chinês e inglês, um modelo de apresentação GLB giratório, uma capa de renderização final de 1920×1080 e o ZIP completo. O modelo de apresentação deve corresponder à estrutura imprimível; renderizações ou um único STL não inspecionável não são suficientes.
Adiciona controles para celular e layout sem alterar os demais requisitos.
Experimentar o 3D MakeProjete uma Paleta de Campo de Bolso imprimível em 3D para pintura em aquarela durante viagens. Ela deve dobrar, abrir e poder ser limpa, com corpo retangular de cantos arredondados em azul-neblina e branco quente. Mantenha o exterior simples e a área de mistura claramente visível quando aberta. Defina um volume fechado de 120×78×24 mm. A seção inferior tem oito bandejas de tinta removíveis individualmente, cada uma com cavidade interna prevista de 18×16×8 mm, dispostas em duas fileiras, considerando a espessura das paredes e o espaço para remoção. A tampa tem três cavidades rasas de mistura, com filetes contínuos e superfícies internas fáceis de limpar. As bandejas devem poder ser reimpressas individualmente e ser posicionadas mecanicamente, sem depender de encaixes por pressão não calibrados. Use um pino de dobradiça removível, alinhamento definido quando fechada e um batente mecânico; aberta a aproximadamente 180°, a paleta deve ficar plana sobre uma mesa. Deixe espaço vertical livre entre a tampa e as bandejas quando fechada, sem esmagar a tinta. Inclua uma trava simples substituível e orientações de impressão. Não adicione reservatório de água nem afirme que peças FDM são à prova d’água. Parametrize o volume geral, a quantidade e o tamanho das bandejas, o diâmetro do furo da dobradiça e as folgas. Mostre os estados fechado, totalmente aberto e explodido. Inclua peças de teste separadas para a dobradiça e o encaixe das bandejas. Verifique a inserção e remoção das bandejas, o movimento da tampa sem colisões e o apoio estável quando aberta. Registre as verificações digitais separadamente dos testes de uso físico. REQUISITOS DE FABRICAÇÃO E ENTREGA Use como base de projeto um volume de construção de 220×220×250 mm, bico de 0,4 mm e altura de camada de 0,2 mm; use milímetros em todo o projeto. Modele dimensões e mecanismos em CAD paramétrico; malhas de aparência não podem substituir sólidos de montagem precisos. Forneça o projeto nativo editável e a tabela de parâmetros, além de uma montagem STEP correspondente, arquivos STL por peça e um 3MF com unidades e posicionamento. O STEP não deve ser apenas uma malha triangular convertida. Escolha estruturas viáveis em PLA/PETG e explique a escolha do material com base nas cargas e na montagem. Comece paredes finas comuns com 1,6 mm e placas de base com 2 mm, espessando localmente quando necessário. Prefira pinos, roscas ou peças substituíveis para conexões móveis; não presuma que encaixes flexíveis finos sejam confiáveis. Parametrize todas as folgas, diferencie valores radiais/unilaterais e diametrais e inclua peças de teste de folga unilateral de 0,20 / 0,30 / 0,40 mm para calibração da impressora. Verifique sólidos fechados, normais, autointerseções, fragmentos soltos, colisões na montagem, espessuras críticas de parede e volume de construção. Fatie usando um perfil especificado de impressora/material e forneça instruções de orientação, suportes, altura de camada, paredes, preenchimento e montagem. Informe material e tempo apenas com base em estimativas reais do fatiador. Se não for possível fatiar, marque explicitamente como não verificado; não invente capturas de tela nem conclusões. Sem impressões físicas de teste, informe apenas verificações de projeto e digitais, listando o ajuste, a resistência e o manuseio que ainda precisam de testes físicos. Também entregue uma ilustração explodida da montagem, desenhos dimensionais, lista de peças, breves descrições do produto em chinês e inglês, um modelo de apresentação GLB giratório, uma capa de renderização final de 1920×1080 e o ZIP completo. O modelo de apresentação deve corresponder à estrutura imprimível; renderizações ou um único STL não inspecionável não são suficientes.
Altera a paleta, preservando os demais requisitos.
Experimentar o 3D MakeProjete uma Paleta de Campo de Bolso imprimível em 3D para pintura em aquarela durante viagens. Ela deve dobrar, abrir e poder ser limpa, com corpo retangular de cantos arredondados em azul-neblina e branco quente. Mantenha o exterior simples e a área de mistura claramente visível quando aberta. Defina um volume fechado de 120×78×24 mm. A seção inferior tem oito bandejas de tinta removíveis individualmente, cada uma com cavidade interna prevista de 18×16×8 mm, dispostas em duas fileiras, considerando a espessura das paredes e o espaço para remoção. A tampa tem três cavidades rasas de mistura, com filetes contínuos e superfícies internas fáceis de limpar. As bandejas devem poder ser reimpressas individualmente e ser posicionadas mecanicamente, sem depender de encaixes por pressão não calibrados. Use um pino de dobradiça removível, alinhamento definido quando fechada e um batente mecânico; aberta a aproximadamente 180°, a paleta deve ficar plana sobre uma mesa. Deixe espaço vertical livre entre a tampa e as bandejas quando fechada, sem esmagar a tinta. Inclua uma trava simples substituível e orientações de impressão. Não adicione reservatório de água nem afirme que peças FDM são à prova d’água. Parametrize o volume geral, a quantidade e o tamanho das bandejas, o diâmetro do furo da dobradiça e as folgas. Mostre os estados fechado, totalmente aberto e explodido. Inclua peças de teste separadas para a dobradiça e o encaixe das bandejas. Verifique a inserção e remoção das bandejas, o movimento da tampa sem colisões e o apoio estável quando aberta. Registre as verificações digitais separadamente dos testes de uso físico. REQUISITOS DE FABRICAÇÃO E ENTREGA Use como base de projeto um volume de construção de 220×220×250 mm, bico de 0,4 mm e altura de camada de 0,2 mm; use milímetros em todo o projeto. Modele dimensões e mecanismos em CAD paramétrico; malhas de aparência não podem substituir sólidos de montagem precisos. Forneça o projeto nativo editável e a tabela de parâmetros, além de uma montagem STEP correspondente, arquivos STL por peça e um 3MF com unidades e posicionamento. O STEP não deve ser apenas uma malha triangular convertida. Escolha estruturas viáveis em PLA/PETG e explique a escolha do material com base nas cargas e na montagem. Comece paredes finas comuns com 1,6 mm e placas de base com 2 mm, espessando localmente quando necessário. Prefira pinos, roscas ou peças substituíveis para conexões móveis; não presuma que encaixes flexíveis finos sejam confiáveis. Parametrize todas as folgas, diferencie valores radiais/unilaterais e diametrais e inclua peças de teste de folga unilateral de 0,20 / 0,30 / 0,40 mm para calibração da impressora. Verifique sólidos fechados, normais, autointerseções, fragmentos soltos, colisões na montagem, espessuras críticas de parede e volume de construção. Fatie usando um perfil especificado de impressora/material e forneça instruções de orientação, suportes, altura de camada, paredes, preenchimento e montagem. Informe material e tempo apenas com base em estimativas reais do fatiador. Se não for possível fatiar, marque explicitamente como não verificado; não invente capturas de tela nem conclusões. Sem impressões físicas de teste, informe apenas verificações de projeto e digitais, listando o ajuste, a resistência e o manuseio que ainda precisam de testes físicos. Também entregue uma ilustração explodida da montagem, desenhos dimensionais, lista de peças, breves descrições do produto em chinês e inglês, um modelo de apresentação GLB giratório, uma capa de renderização final de 1920×1080 e o ZIP completo. O modelo de apresentação deve corresponder à estrutura imprimível; renderizações ou um único STL não inspecionável não são suficientes.
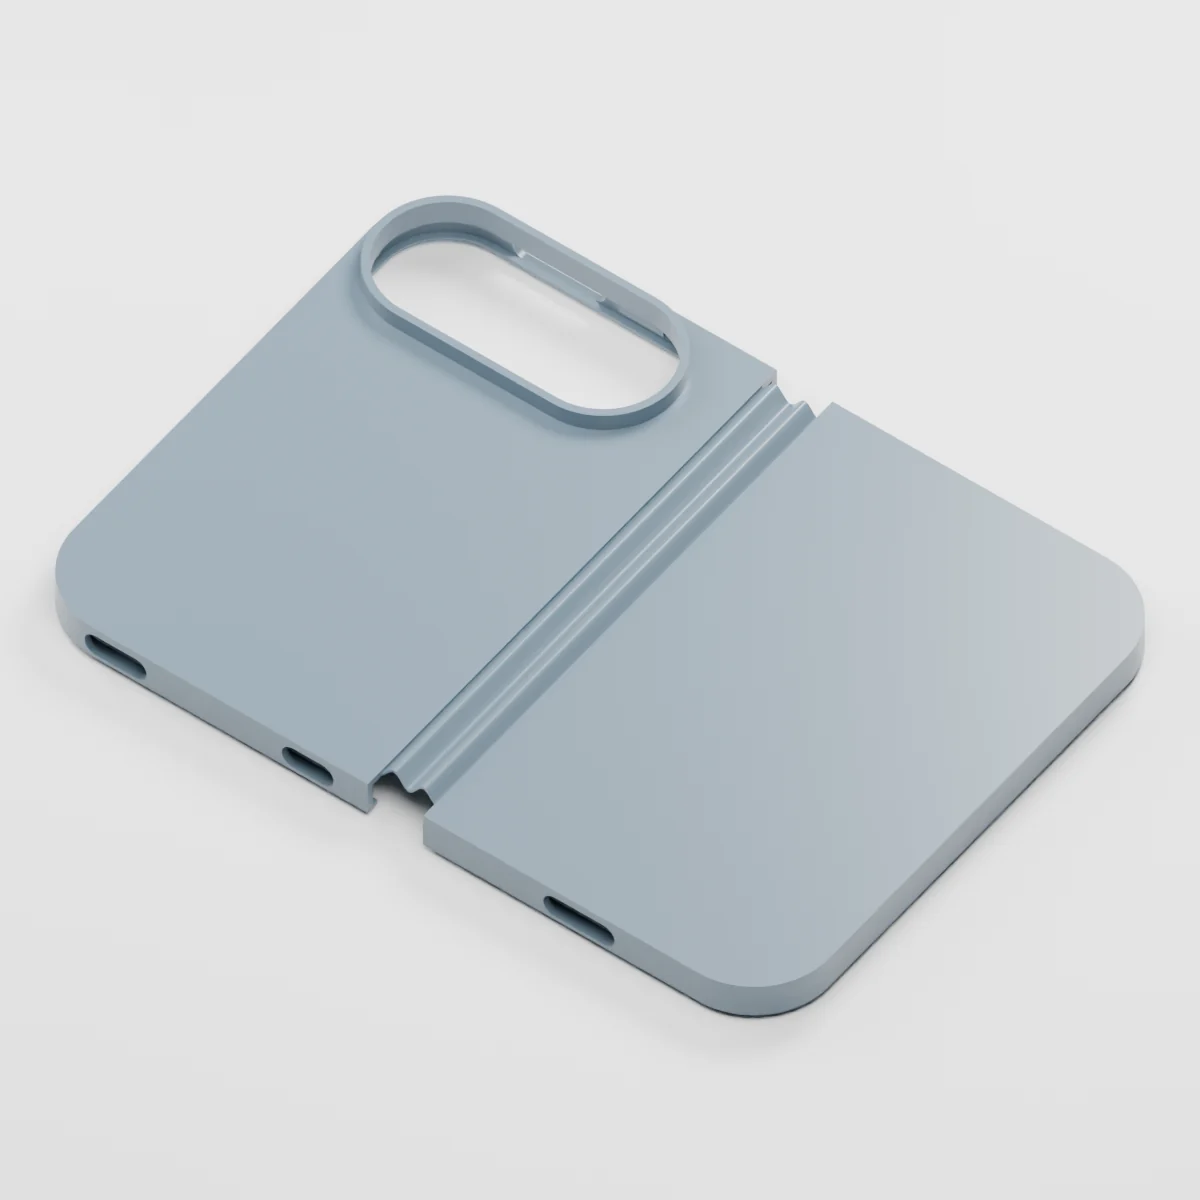
Uma capa protetora de TPU inteiriça para iPhone Duo com dobradiça flexível integrada, apresentada como modelo imprimível com uma estrutura externa contínua. Gerado pelo Kimi K3.1 Pro.
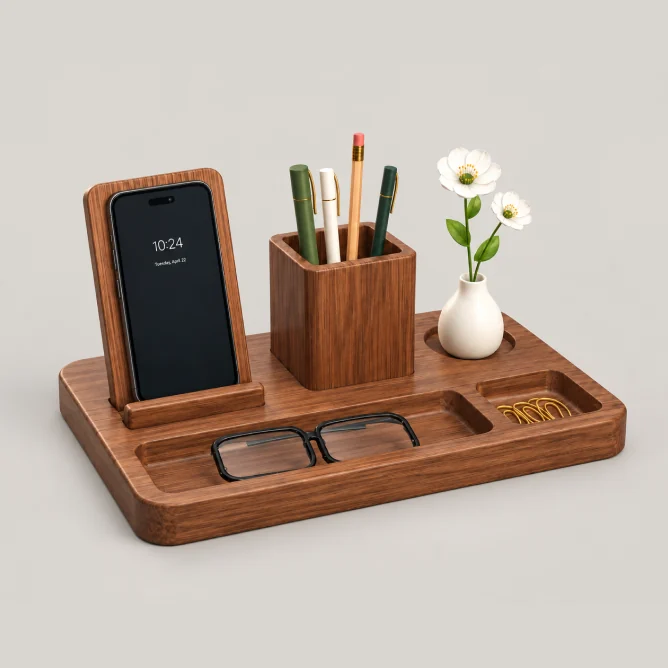
Uma composição de mesa em nogueira que combina porta-canetas, suporte para celular e vaso em uma natureza-morta acolhedora e organizada. Gerado por Kimi K3.1 Pro.