Модель карманной палитры для пленэра для 3D-печати
Складная акварельная палитра с восемью съёмными кюветами для красок, тремя ячейками для смешивания и съёмным штифтом петли. Виды в открытом, закрытом и разобранном состояниях показывают её сборку. Создано Kimi K3.1 Pro.
Складная дорожная палитра для акварели со съёмными кюветами для красок, ячейками для смешивания и доступными для осмотра деталями сборки.
Попробовать 3D MakeСпроектируйте карманную палитру для пленэрной акварели, пригодную для 3D-печати. Она должна складываться, раскрываться и легко очищаться; корпус — скруглённый прямоугольник в дымчато-голубом и тёплом белом цветах. Сделайте внешний вид лаконичным, а зону смешивания — хорошо видимой в раскрытом состоянии. В сложенном виде габариты должны составлять 120×78×24 мм. Нижняя часть содержит восемь индивидуально съёмных кювет для красок, каждая с целевым внутренним объёмом 18×16×8 мм, расположенных в два ряда с учётом толщины стенок и пространства для извлечения. В крышке предусмотрите три неглубокие ячейки для смешивания с плавными скруглениями и легко очищаемыми внутренними поверхностями. Кюветы должны допускать отдельную повторную печать и иметь механическое позиционирование без зависимости от некалиброванных посадок с натягом. Используйте съёмный штифт петли, заданное выравнивание в закрытом положении и механический упор; при раскрытии примерно на 180° палитра должна ровно лежать на столе. В закрытом состоянии оставьте достаточный вертикальный зазор между крышкой и кюветами, чтобы не сдавливать краску. Предусмотрите простую заменяемую защёлку и ориентации для печати. Не добавляйте резервуар для воды и не заявляйте, что детали FDM водонепроницаемы. Параметризуйте общие габариты, количество и размер кювет, диаметр отверстия петли и зазоры. Покажите закрытое, полностью раскрытое и разобранное состояния. Добавьте отдельные тестовые образцы для петли и посадки кювет. Проверьте установку и извлечение кювет, движение крышки без столкновений и устойчивую опору в раскрытом состоянии. Цифровые проверки фиксируйте отдельно от испытаний в физическом использовании. ТРЕБОВАНИЯ К ИЗГОТОВЛЕНИЮ И ПОСТАВКЕ В качестве основы проектирования используйте рабочий объём 220×220×250 мм, сопло 0,4 мм и высоту слоя 0,2 мм; повсюду используйте миллиметры. Моделируйте размеры и механизмы в параметрической CAD-системе; визуальные сетки не могут заменять точные твёрдотельные модели сборки. Предоставьте редактируемый нативный проект и таблицу параметров, а также соответствующую сборку STEP, STL-файлы отдельных деталей и 3MF с единицами измерения и размещением. STEP не должен быть просто преобразованной треугольной сеткой. Выберите пригодные конструкции из PLA/PETG и обоснуйте выбор материала с учётом нагрузок и сборки. Для обычных тонких стенок начните с 1,6 мм, а для оснований — с 2 мм, при необходимости локально увеличивая толщину. Для подвижных соединений предпочтительны штифты, резьбы или заменяемые детали; не полагайтесь на надёжность тонких гибких защёлок. Параметризуйте все зазоры, различайте радиальные/односторонние и диаметральные значения и включите тестовые образцы с односторонними зазорами 0,20 / 0,30 / 0,40 мм для калибровки принтера. Проверьте замкнутые тела, нормали, самопересечения, незакреплённые фрагменты, столкновения в сборке, критическую толщину стенок и рабочий объём. Выполните слайсинг с указанным профилем принтера/материала и предоставьте инструкции по ориентации, поддержкам, высоте слоя, стенкам, заполнению и сборке. Указывайте расход материала и время только по фактическим оценкам слайсера. Если слайсинг выполнить нельзя, явно отметьте его как непроверенный; не подделывайте скриншоты или выводы. Без физических тестовых отпечатков сообщайте только о проектных и цифровых проверках, перечисляя посадку, прочность и удобство использования, которые ещё требуют физического тестирования. Также предоставьте иллюстрацию сборки в разобранном виде, чертежи с размерами, спецификацию деталей, краткие описания изделия на китайском и английском языках, вращаемую презентационную модель GLB, финальный рендер-обложку 1920×1080 и полный ZIP-архив. Презентационная модель должна соответствовать конструкции, пригодной для печати; рендеров или одного STL без возможности осмотра недостаточно.
Добавляет элементы управления для телефона и компоновку, не изменяя остальные требования.
Попробовать 3D MakeСпроектируйте карманную палитру для пленэрной акварели, пригодную для 3D-печати. Она должна складываться, раскрываться и легко очищаться; корпус — скруглённый прямоугольник в дымчато-голубом и тёплом белом цветах. Сделайте внешний вид лаконичным, а зону смешивания — хорошо видимой в раскрытом состоянии. В сложенном виде габариты должны составлять 120×78×24 мм. Нижняя часть содержит восемь индивидуально съёмных кювет для красок, каждая с целевым внутренним объёмом 18×16×8 мм, расположенных в два ряда с учётом толщины стенок и пространства для извлечения. В крышке предусмотрите три неглубокие ячейки для смешивания с плавными скруглениями и легко очищаемыми внутренними поверхностями. Кюветы должны допускать отдельную повторную печать и иметь механическое позиционирование без зависимости от некалиброванных посадок с натягом. Используйте съёмный штифт петли, заданное выравнивание в закрытом положении и механический упор; при раскрытии примерно на 180° палитра должна ровно лежать на столе. В закрытом состоянии оставьте достаточный вертикальный зазор между крышкой и кюветами, чтобы не сдавливать краску. Предусмотрите простую заменяемую защёлку и ориентации для печати. Не добавляйте резервуар для воды и не заявляйте, что детали FDM водонепроницаемы. Параметризуйте общие габариты, количество и размер кювет, диаметр отверстия петли и зазоры. Покажите закрытое, полностью раскрытое и разобранное состояния. Добавьте отдельные тестовые образцы для петли и посадки кювет. Проверьте установку и извлечение кювет, движение крышки без столкновений и устойчивую опору в раскрытом состоянии. Цифровые проверки фиксируйте отдельно от испытаний в физическом использовании. ТРЕБОВАНИЯ К ИЗГОТОВЛЕНИЮ И ПОСТАВКЕ В качестве основы проектирования используйте рабочий объём 220×220×250 мм, сопло 0,4 мм и высоту слоя 0,2 мм; повсюду используйте миллиметры. Моделируйте размеры и механизмы в параметрической CAD-системе; визуальные сетки не могут заменять точные твёрдотельные модели сборки. Предоставьте редактируемый нативный проект и таблицу параметров, а также соответствующую сборку STEP, STL-файлы отдельных деталей и 3MF с единицами измерения и размещением. STEP не должен быть просто преобразованной треугольной сеткой. Выберите пригодные конструкции из PLA/PETG и обоснуйте выбор материала с учётом нагрузок и сборки. Для обычных тонких стенок начните с 1,6 мм, а для оснований — с 2 мм, при необходимости локально увеличивая толщину. Для подвижных соединений предпочтительны штифты, резьбы или заменяемые детали; не полагайтесь на надёжность тонких гибких защёлок. Параметризуйте все зазоры, различайте радиальные/односторонние и диаметральные значения и включите тестовые образцы с односторонними зазорами 0,20 / 0,30 / 0,40 мм для калибровки принтера. Проверьте замкнутые тела, нормали, самопересечения, незакреплённые фрагменты, столкновения в сборке, критическую толщину стенок и рабочий объём. Выполните слайсинг с указанным профилем принтера/материала и предоставьте инструкции по ориентации, поддержкам, высоте слоя, стенкам, заполнению и сборке. Указывайте расход материала и время только по фактическим оценкам слайсера. Если слайсинг выполнить нельзя, явно отметьте его как непроверенный; не подделывайте скриншоты или выводы. Без физических тестовых отпечатков сообщайте только о проектных и цифровых проверках, перечисляя посадку, прочность и удобство использования, которые ещё требуют физического тестирования. Также предоставьте иллюстрацию сборки в разобранном виде, чертежи с размерами, спецификацию деталей, краткие описания изделия на китайском и английском языках, вращаемую презентационную модель GLB, финальный рендер-обложку 1920×1080 и полный ZIP-архив. Презентационная модель должна соответствовать конструкции, пригодной для печати; рендеров или одного STL без возможности осмотра недостаточно.
Спроектируйте карманную палитру для пленэрной акварели, пригодную для 3D-печати. Она должна складываться, раскрываться и легко очищаться; корпус — скруглённый прямоугольник в дымчато-голубом и тёплом белом цветах. Сделайте внешний вид лаконичным, а зону смешивания — хорошо видимой в раскрытом состоянии.
В сложенном виде габариты должны составлять 120×78×24 мм. Нижняя часть содержит восемь индивидуально съёмных кювет для красок, каждая с целевым внутренним объёмом 18×16×8 мм, расположенных в два ряда с учётом толщины стенок и пространства для извлечения. В крышке предусмотрите три неглубокие ячейки для смешивания с плавными скруглениями и легко очищаемыми внутренними поверхностями. Кюветы должны допускать отдельную повторную печать и иметь механическое позиционирование без зависимости от некалиброванных посадок с натягом.
Используйте съёмный штифт петли, заданное выравнивание в закрытом положении и механический упор; при раскрытии примерно на 180° палитра должна ровно лежать на столе. В закрытом состоянии оставьте достаточный вертикальный зазор между крышкой и кюветами, чтобы не сдавливать краску. Предусмотрите простую заменяемую защёлку и ориентации для печати. Не добавляйте резервуар для воды и не заявляйте, что детали FDM водонепроницаемы.
Параметризуйте общие габариты, количество и размер кювет, диаметр отверстия петли и зазоры. Покажите закрытое, полностью раскрытое и разобранное состояния. Добавьте отдельные тестовые образцы для петли и посадки кювет.
Проверьте установку и извлечение кювет, движение крышки без столкновений и устойчивую опору в раскрытом состоянии. Цифровые проверки фиксируйте отдельно от испытаний в физическом использовании.
ТРЕБОВАНИЯ К ИЗГОТОВЛЕНИЮ И ПОСТАВКЕ
В качестве основы проектирования используйте рабочий объём 220×220×250 мм, сопло 0,4 мм и высоту слоя 0,2 мм; повсюду используйте миллиметры. Моделируйте размеры и механизмы в параметрической CAD-системе; визуальные сетки не могут заменять точные твёрдотельные модели сборки. Предоставьте редактируемый нативный проект и таблицу параметров, а также соответствующую сборку STEP, STL-файлы отдельных деталей и 3MF с единицами измерения и размещением. STEP не должен быть просто преобразованной треугольной сеткой.
Выберите пригодные конструкции из PLA/PETG и обоснуйте выбор материала с учётом нагрузок и сборки. Для обычных тонких стенок начните с 1,6 мм, а для оснований — с 2 мм, при необходимости локально увеличивая толщину. Для подвижных соединений предпочтительны штифты, резьбы или заменяемые детали; не полагайтесь на надёжность тонких гибких защёлок. Параметризуйте все зазоры, различайте радиальные/односторонние и диаметральные значения и включите тестовые образцы с односторонними зазорами 0,20 / 0,30 / 0,40 мм для калибровки принтера.
Проверьте замкнутые тела, нормали, самопересечения, незакреплённые фрагменты, столкновения в сборке, критическую толщину стенок и рабочий объём. Выполните слайсинг с указанным профилем принтера/материала и предоставьте инструкции по ориентации, поддержкам, высоте слоя, стенкам, заполнению и сборке. Указывайте расход материала и время только по фактическим оценкам слайсера. Если слайсинг выполнить нельзя, явно отметьте его как непроверенный; не подделывайте скриншоты или выводы. Без физических тестовых отпечатков сообщайте только о проектных и цифровых проверках, перечисляя посадку, прочность и удобство использования, которые ещё требуют физического тестирования.
Также предоставьте иллюстрацию сборки в разобранном виде, чертежи с размерами, спецификацию деталей, краткие описания изделия на китайском и английском языках, вращаемую презентационную модель GLB, финальный рендер-обложку 1920×1080 и полный ZIP-архив. Презентационная модель должна соответствовать конструкции, пригодной для печати; рендеров или одного STL без возможности осмотра недостаточно.
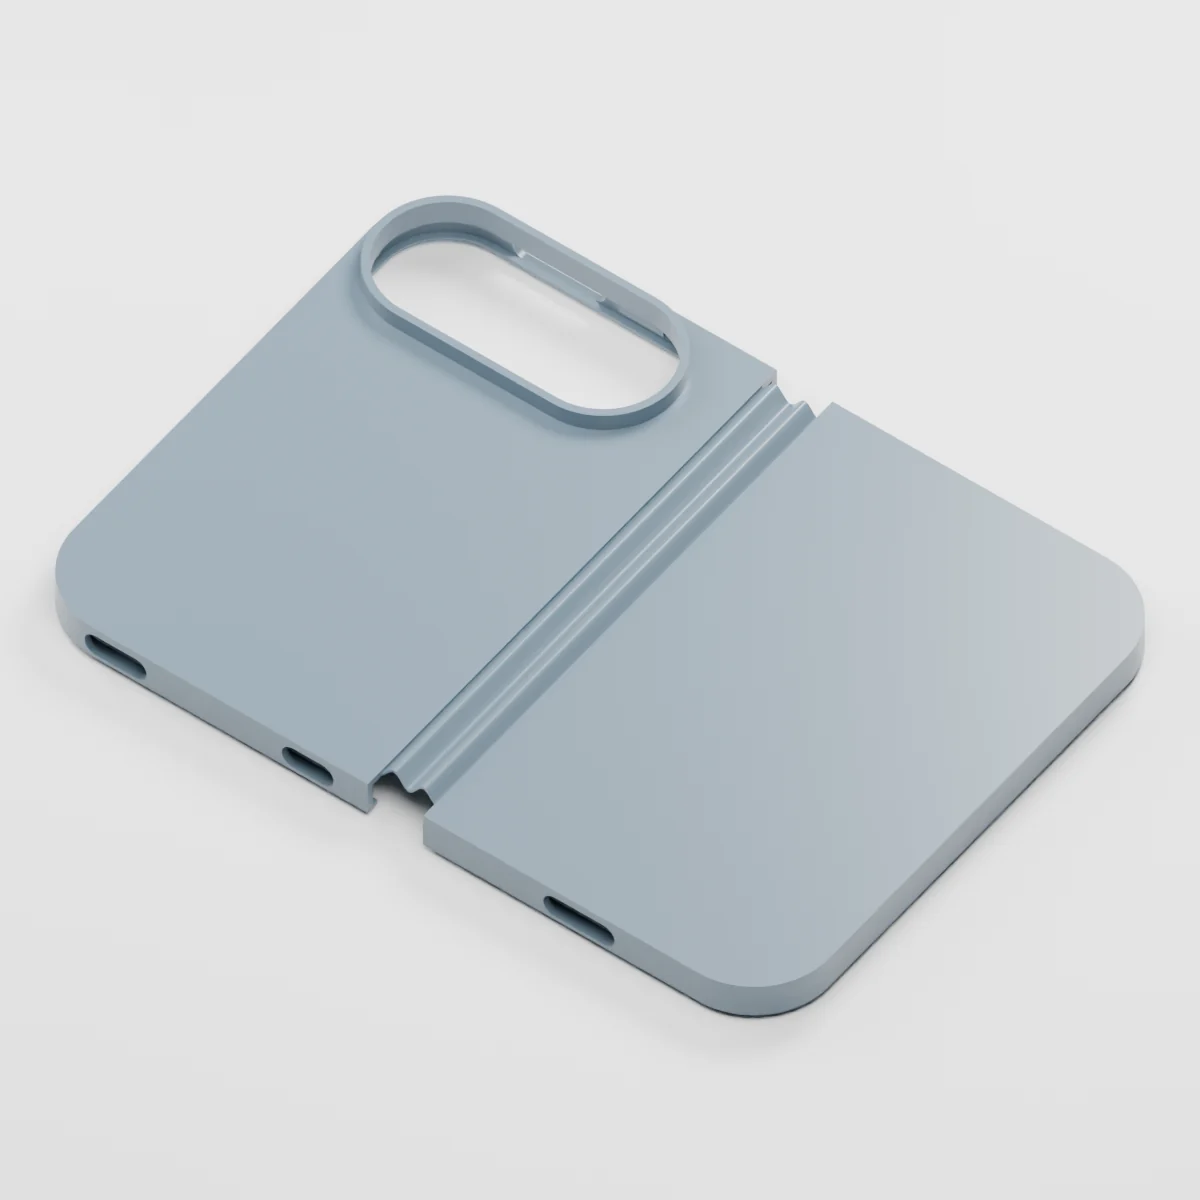
Цельный защитный чехол из TPU для iPhone Duo со встроенным гибким шарниром, представленный в виде модели для печати с непрерывной внешней оболочкой. Создано Kimi K3.1 Pro.
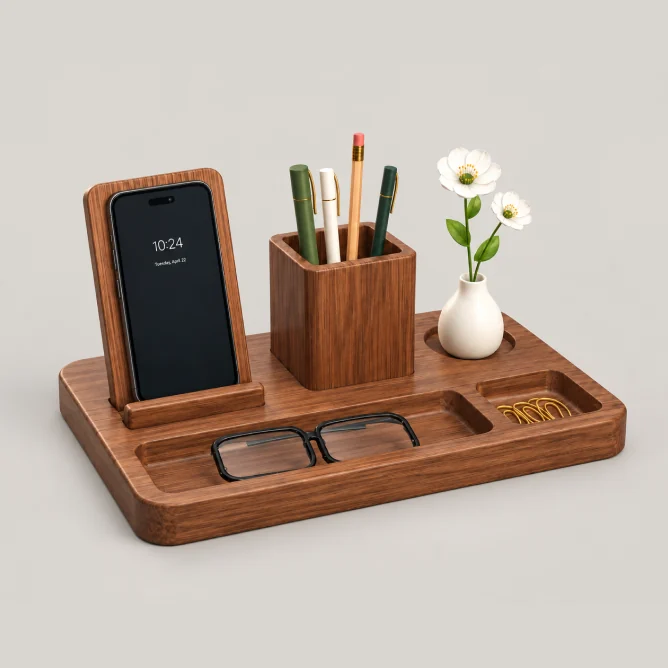
Композиция для рабочего стола с основанием из орехового дерева, объединяющая подставки для ручек, подставку для телефона и вазу в тёплом, упорядоченном натюрморте. Создано Kimi K3.1 Pro.