Modelo imprimible en 3D de paleta de campo de bolsillo
Una paleta plegable de acuarelas con ocho recipientes de pintura extraíbles, tres pocillos para mezclar y un pasador de bisagra extraíble. Las vistas abierta, cerrada y explosionada muestran su ensamblaje. Generada por Kimi K3.1 Pro.
Una paleta plegable de acuarelas para viaje, con recipientes de pintura extraíbles, pocillos para mezclar y piezas de ensamblaje inspeccionables.
Probar 3D MakeDiseña una paleta de campo de bolsillo imprimible en 3D para pintar con acuarelas durante viajes. Debe plegarse, abrirse y poder limpiarse, con un cuerpo rectangular de esquinas redondeadas en azul bruma y blanco cálido. Mantén el exterior sencillo y el área de mezcla claramente visible al abrirla. El tamaño objetivo cerrada es de 120×78×24 mm. La sección inferior tiene ocho recipientes de pintura extraíbles individualmente, cada uno con una cavidad interna objetivo de 18×16×8 mm, dispuestos en dos filas y considerando el grosor de las paredes y el espacio para extraerlos. La tapa tiene tres pocillos poco profundos para mezclar, con filetes continuos y superficies internas fáciles de limpiar. Los recipientes deben poder reimprimirse individualmente y posicionarse mecánicamente, sin depender de ajustes a presión no calibrados. Usa un pasador de bisagra extraíble, una alineación definida al cerrar y un tope mecánico; al abrirse aproximadamente 180°, la paleta debe quedar plana sobre una mesa. Deja suficiente espacio vertical entre la tapa y los recipientes cuando esté cerrada, sin aplastar la pintura. Incluye un cierre sencillo reemplazable y orientaciones de impresión. No agregues un depósito de agua ni afirmes que las piezas FDM son herméticas. Parametriza las dimensiones generales, la cantidad y el tamaño de los recipientes, el diámetro de los orificios de la bisagra y las holguras. Muestra los estados cerrado, totalmente abierto y explosionado. Incluye piezas de prueba independientes para la bisagra y el ajuste de los recipientes. Verifica la inserción y extracción de los recipientes, el movimiento de la tapa sin colisiones y el apoyo estable al abrirla. Registra las verificaciones digitales por separado de las pruebas de uso físico. REQUISITOS DE FABRICACIÓN Y ENTREGA Usa como base de diseño un volumen de construcción de 220×220×250 mm, una boquilla de 0.4 mm y una altura de capa de 0.2 mm; utiliza milímetros en todo momento. Modela las dimensiones y los mecanismos en CAD paramétrico; las mallas de apariencia no pueden sustituir sólidos de ensamblaje precisos. Proporciona el proyecto nativo editable y la tabla de parámetros, además de un ensamblaje STEP correspondiente, archivos STL por pieza y un 3MF con unidades y ubicación. STEP no debe ser simplemente una malla triangular convertida. Elige estructuras viables de PLA/PETG y explica la elección de material según las cargas y el ensamblaje. Comienza con paredes delgadas convencionales de 1.6 mm y placas base de 2 mm, aumentando el grosor localmente según sea necesario. Para las conexiones móviles, prioriza pasadores, roscas o piezas reemplazables; no supongas que los encajes a presión flexibles y delgados son confiables. Parametriza todas las holguras, diferencia los valores radiales/unilaterales de los diametrales e incluye piezas de prueba con holguras unilaterales de 0.20 / 0.30 / 0.40 mm para calibrar la impresora. Verifica sólidos cerrados, normales, autointersecciones, fragmentos sueltos, colisiones de ensamblaje, espesores críticos de pared y volumen de construcción. Lamina usando un perfil de impresora/material especificado y proporciona instrucciones de orientación, soportes, altura de capa, paredes, relleno y ensamblaje. Informa el material y el tiempo únicamente a partir de estimaciones reales del laminador. Si no es posible laminar, indícalo explícitamente como no verificado; no inventes capturas de pantalla ni conclusiones. Sin impresiones de prueba físicas, informa únicamente las verificaciones de diseño y digitales, y enumera el ajuste, la resistencia y la manipulación que aún requieren pruebas físicas. También entrega una ilustración del ensamblaje explosionado, planos acotados, lista de piezas, descripciones breves del producto en chino e inglés, un modelo de presentación GLB giratorio, una portada de renderizado final de 1920×1080 y el ZIP completo. El modelo de presentación debe coincidir con la estructura imprimible; los renders o un único STL no inspeccionable no son suficientes.
Agrega controles para teléfono y un diseño adaptable sin cambiar los demás requisitos.
Probar 3D MakeDiseña una paleta de campo de bolsillo imprimible en 3D para pintar con acuarelas durante viajes. Debe plegarse, abrirse y poder limpiarse, con un cuerpo rectangular de esquinas redondeadas en azul bruma y blanco cálido. Mantén el exterior sencillo y el área de mezcla claramente visible al abrirla. El tamaño objetivo cerrada es de 120×78×24 mm. La sección inferior tiene ocho recipientes de pintura extraíbles individualmente, cada uno con una cavidad interna objetivo de 18×16×8 mm, dispuestos en dos filas y considerando el grosor de las paredes y el espacio para extraerlos. La tapa tiene tres pocillos poco profundos para mezclar, con filetes continuos y superficies internas fáciles de limpiar. Los recipientes deben poder reimprimirse individualmente y posicionarse mecánicamente, sin depender de ajustes a presión no calibrados. Usa un pasador de bisagra extraíble, una alineación definida al cerrar y un tope mecánico; al abrirse aproximadamente 180°, la paleta debe quedar plana sobre una mesa. Deja suficiente espacio vertical entre la tapa y los recipientes cuando esté cerrada, sin aplastar la pintura. Incluye un cierre sencillo reemplazable y orientaciones de impresión. No agregues un depósito de agua ni afirmes que las piezas FDM son herméticas. Parametriza las dimensiones generales, la cantidad y el tamaño de los recipientes, el diámetro de los orificios de la bisagra y las holguras. Muestra los estados cerrado, totalmente abierto y explosionado. Incluye piezas de prueba independientes para la bisagra y el ajuste de los recipientes. Verifica la inserción y extracción de los recipientes, el movimiento de la tapa sin colisiones y el apoyo estable al abrirla. Registra las verificaciones digitales por separado de las pruebas de uso físico. REQUISITOS DE FABRICACIÓN Y ENTREGA Usa como base de diseño un volumen de construcción de 220×220×250 mm, una boquilla de 0.4 mm y una altura de capa de 0.2 mm; utiliza milímetros en todo momento. Modela las dimensiones y los mecanismos en CAD paramétrico; las mallas de apariencia no pueden sustituir sólidos de ensamblaje precisos. Proporciona el proyecto nativo editable y la tabla de parámetros, además de un ensamblaje STEP correspondiente, archivos STL por pieza y un 3MF con unidades y ubicación. STEP no debe ser simplemente una malla triangular convertida. Elige estructuras viables de PLA/PETG y explica la elección de material según las cargas y el ensamblaje. Comienza con paredes delgadas convencionales de 1.6 mm y placas base de 2 mm, aumentando el grosor localmente según sea necesario. Para las conexiones móviles, prioriza pasadores, roscas o piezas reemplazables; no supongas que los encajes a presión flexibles y delgados son confiables. Parametriza todas las holguras, diferencia los valores radiales/unilaterales de los diametrales e incluye piezas de prueba con holguras unilaterales de 0.20 / 0.30 / 0.40 mm para calibrar la impresora. Verifica sólidos cerrados, normales, autointersecciones, fragmentos sueltos, colisiones de ensamblaje, espesores críticos de pared y volumen de construcción. Lamina usando un perfil de impresora/material especificado y proporciona instrucciones de orientación, soportes, altura de capa, paredes, relleno y ensamblaje. Informa el material y el tiempo únicamente a partir de estimaciones reales del laminador. Si no es posible laminar, indícalo explícitamente como no verificado; no inventes capturas de pantalla ni conclusiones. Sin impresiones de prueba físicas, informa únicamente las verificaciones de diseño y digitales, y enumera el ajuste, la resistencia y la manipulación que aún requieren pruebas físicas. También entrega una ilustración del ensamblaje explosionado, planos acotados, lista de piezas, descripciones breves del producto en chino e inglés, un modelo de presentación GLB giratorio, una portada de renderizado final de 1920×1080 y el ZIP completo. El modelo de presentación debe coincidir con la estructura imprimible; los renders o un único STL no inspeccionable no son suficientes.
Diseña una paleta de campo de bolsillo imprimible en 3D para pintar con acuarelas durante viajes. Debe plegarse, abrirse y poder limpiarse, con un cuerpo rectangular de esquinas redondeadas en azul bruma y blanco cálido. Mantén el exterior sencillo y el área de mezcla claramente visible al abrirla.
El tamaño objetivo cerrada es de 120×78×24 mm. La sección inferior tiene ocho recipientes de pintura extraíbles individualmente, cada uno con una cavidad interna objetivo de 18×16×8 mm, dispuestos en dos filas y considerando el grosor de las paredes y el espacio para extraerlos. La tapa tiene tres pocillos poco profundos para mezclar, con filetes continuos y superficies internas fáciles de limpiar. Los recipientes deben poder reimprimirse individualmente y posicionarse mecánicamente, sin depender de ajustes a presión no calibrados.
Usa un pasador de bisagra extraíble, una alineación definida al cerrar y un tope mecánico; al abrirse aproximadamente 180°, la paleta debe quedar plana sobre una mesa. Deja suficiente espacio vertical entre la tapa y los recipientes cuando esté cerrada, sin aplastar la pintura. Incluye un cierre sencillo reemplazable y orientaciones de impresión. No agregues un depósito de agua ni afirmes que las piezas FDM son herméticas.
Parametriza las dimensiones generales, la cantidad y el tamaño de los recipientes, el diámetro de los orificios de la bisagra y las holguras. Muestra los estados cerrado, totalmente abierto y explosionado. Incluye piezas de prueba independientes para la bisagra y el ajuste de los recipientes.
Verifica la inserción y extracción de los recipientes, el movimiento de la tapa sin colisiones y el apoyo estable al abrirla. Registra las verificaciones digitales por separado de las pruebas de uso físico.
REQUISITOS DE FABRICACIÓN Y ENTREGA
Usa como base de diseño un volumen de construcción de 220×220×250 mm, una boquilla de 0.4 mm y una altura de capa de 0.2 mm; utiliza milímetros en todo momento. Modela las dimensiones y los mecanismos en CAD paramétrico; las mallas de apariencia no pueden sustituir sólidos de ensamblaje precisos. Proporciona el proyecto nativo editable y la tabla de parámetros, además de un ensamblaje STEP correspondiente, archivos STL por pieza y un 3MF con unidades y ubicación. STEP no debe ser simplemente una malla triangular convertida.
Elige estructuras viables de PLA/PETG y explica la elección de material según las cargas y el ensamblaje. Comienza con paredes delgadas convencionales de 1.6 mm y placas base de 2 mm, aumentando el grosor localmente según sea necesario. Para las conexiones móviles, prioriza pasadores, roscas o piezas reemplazables; no supongas que los encajes a presión flexibles y delgados son confiables. Parametriza todas las holguras, diferencia los valores radiales/unilaterales de los diametrales e incluye piezas de prueba con holguras unilaterales de 0.20 / 0.30 / 0.40 mm para calibrar la impresora.
Verifica sólidos cerrados, normales, autointersecciones, fragmentos sueltos, colisiones de ensamblaje, espesores críticos de pared y volumen de construcción. Lamina usando un perfil de impresora/material especificado y proporciona instrucciones de orientación, soportes, altura de capa, paredes, relleno y ensamblaje. Informa el material y el tiempo únicamente a partir de estimaciones reales del laminador. Si no es posible laminar, indícalo explícitamente como no verificado; no inventes capturas de pantalla ni conclusiones. Sin impresiones de prueba físicas, informa únicamente las verificaciones de diseño y digitales, y enumera el ajuste, la resistencia y la manipulación que aún requieren pruebas físicas.
También entrega una ilustración del ensamblaje explosionado, planos acotados, lista de piezas, descripciones breves del producto en chino e inglés, un modelo de presentación GLB giratorio, una portada de renderizado final de 1920×1080 y el ZIP completo. El modelo de presentación debe coincidir con la estructura imprimible; los renders o un único STL no inspeccionable no son suficientes.
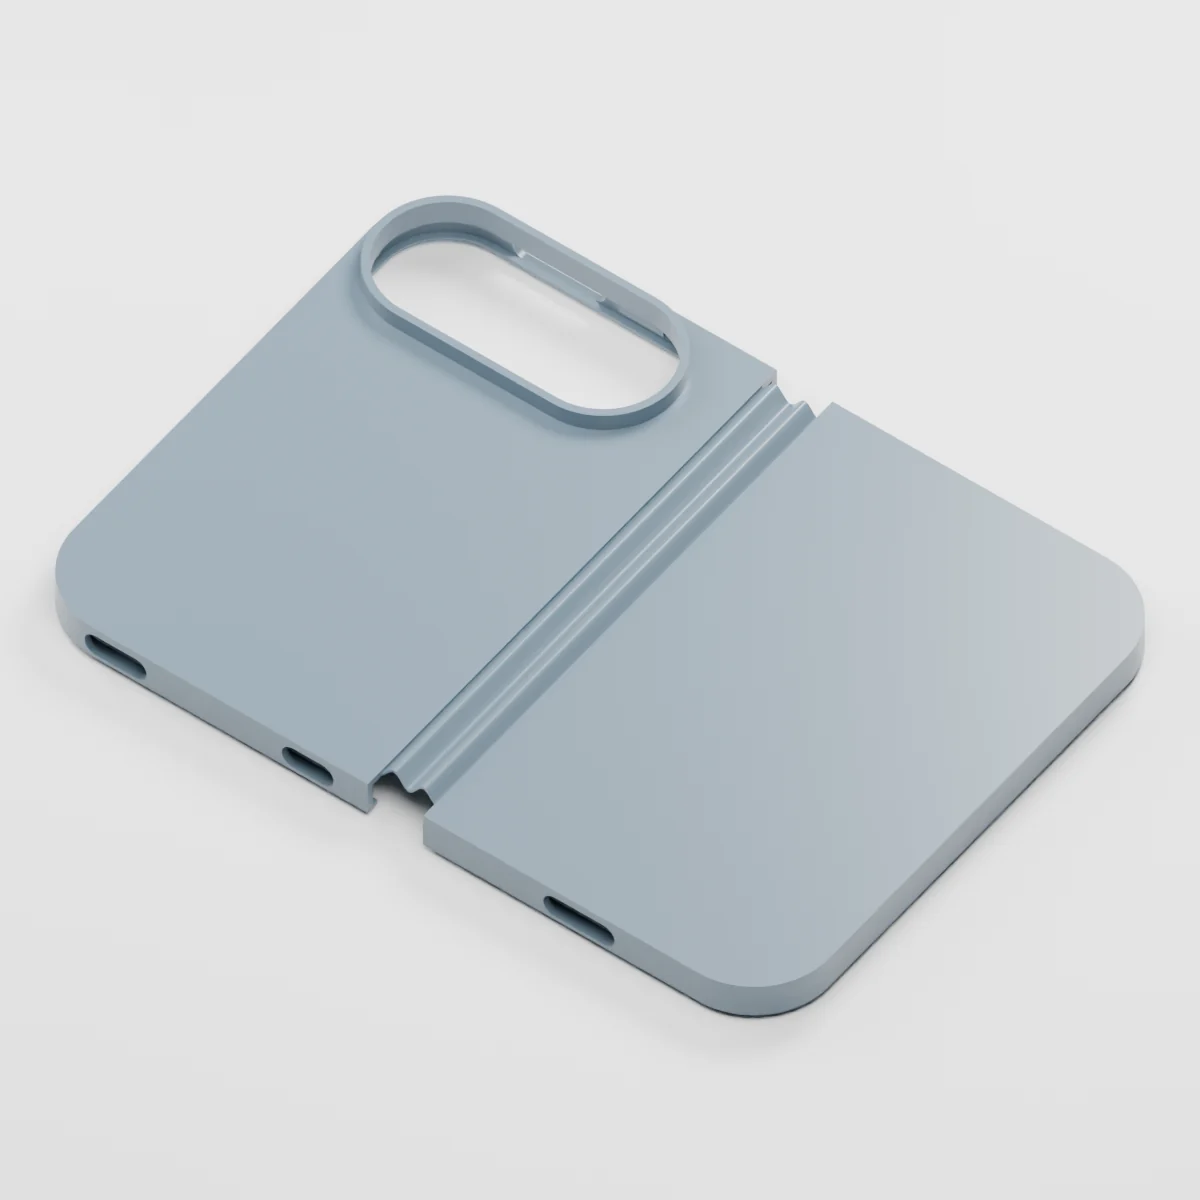
Una funda protectora de TPU de una sola pieza para iPhone Duo con una bisagra flexible integrada, presentada como un modelo imprimible con una carcasa exterior continua. Generado por Kimi K3.1 Pro.
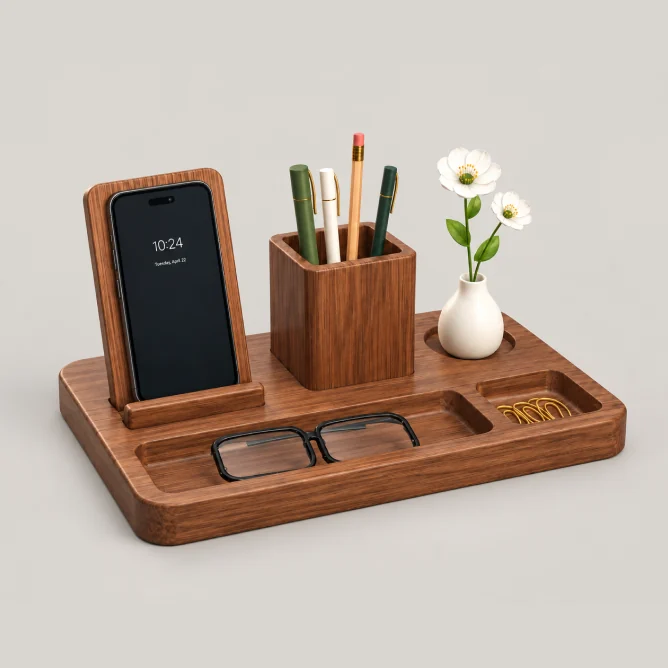
Una composición de escritorio de nogal que combina portalápices, un soporte para teléfono y un florero en una naturaleza muerta cálida y ordenada. Generada por Kimi K3.1 Pro.