Pocket Field Paletteの3Dプリント可能なモデル
取り外し可能な絵の具トレー8個、混色用のくぼみ3つ、取り外し可能なヒンジピンを備えた折りたたみ式水彩パレット。開いた状態、閉じた状態、分解状態のビューで組み立て構造を確認できます。Kimi K3.1 Proで生成。
Loading preview...
旅行先での水彩画用に、3Dプリント可能なPocket Field Paletteを設計してください。折りたたみ、開閉、清掃が可能で、ボディは角を丸めた長方形とし、ミストブルーとウォームホワイトで仕上げます。外装はシンプルにし、開いたときに混色エリアがはっきり見えるようにしてください。
閉じた状態の外形寸法は120×78×24 mmを目標とします。下部には、内寸18×16×8 mmを目標とする個別に取り外し可能な絵の具トレーを8個配置します。肉厚と取り外しに必要な空間を考慮し、2列に並べてください。ふたには、連続したフィレットと清掃しやすい内面を備えた浅い混色用のくぼみを3つ設けます。トレーはそれぞれ再プリント可能とし、未校正の圧入には頼らず、機械的に位置決めしてください。
取り外し可能なヒンジピン、閉じた状態での明確な位置合わせ、機械的なストッパーを採用してください。約180°開いた状態では、パレットがテーブル上で平らに置けるようにします。閉じた際、絵の具を押しつぶさないよう、ふたとトレーの間に十分な垂直方向の空間を確保してください。交換可能なシンプルなラッチと、プリント方向を提示してください。水タンクは追加せず、FDM部品が水密であるとは主張しないでください。
全体の外形寸法、トレーの数とサイズ、ヒンジ穴の直径、クリアランスをパラメータ化してください。閉じた状態、完全に開いた状態、分解状態を示してください。ヒンジとトレーのはめ合い用テストピースをそれぞれ含めてください。
トレーの挿入・取り外し、ふたが干渉なく動くこと、開いた状態で安定して支えられることを確認してください。デジタル検証と実使用テストは分けて記録してください。
製造および納品要件
設計の基準として、ビルドボリューム220×220×250 mm、ノズル径0.4 mm、レイヤー高さ0.2 mmを使用し、単位はすべてミリメートルとしてください。寸法と機構はパラメトリックCADでモデリングし、外観用メッシュで精密なアセンブリソリッドを代替してはなりません。編集可能なネイティブプロジェクトとパラメータ表に加え、対応するSTEPアセンブリ、部品ごとのSTLファイル、単位と配置を設定した3MFを提供してください。STEPは単に三角形メッシュを変換したものではいけません。
実現可能なPLA/PETG構造を選び、荷重と組み立てに基づいて材料選定の理由を説明してください。通常の薄壁は1.6 mm、底板は2 mmから始め、必要に応じて局所的に厚くしてください。可動接続部にはピン、ねじ、または交換可能な部品を優先し、薄く柔軟なスナップフィットが信頼できると仮定しないでください。すべてのクリアランスをパラメータ化し、半径方向/片側の値と直径方向の値を区別してください。プリンターの校正用として、片側クリアランス0.20 / 0.30 / 0.40 mmのテストピースを含めてください。
閉じたソリッド、法線、自己交差、浮遊した断片、アセンブリの干渉、重要な壁厚、ビルドボリュームを確認してください。指定したプリンター/材料プロファイルでスライスし、向き、サポート、レイヤー高さ、壁、インフィル、組み立て手順を提示してください。材料使用量と時間は、実際のスライサー見積もりに基づくものだけを報告してください。スライスできない場合は、未検証であることを明記し、スクリーンショットや結論を捏造しないでください。物理的なテストプリントを行わない場合は、設計およびデジタル検証のみを報告し、物理テストが必要なはめ合い、強度、操作性を列挙してください。
さらに、分解組み立て図、寸法図、部品表、中国語と英語による簡単な製品説明、回転可能なGLBプレゼンテーションモデル、1920×1080の最終レンダリングカバー、完全なZIPを納品してください。プレゼンテーションモデルはプリント可能な構造と一致している必要があります。レンダリングや、確認できない単一のSTLだけでは不十分です。
旅行先での水彩画用に、3Dプリント可能なPocket Field Paletteを設計してください。折りたたみ、開閉、清掃が可能で、ボディは角を丸めた長方形とし、ミストブルーとウォームホワイトで仕上げます。外装はシンプルにし、開いたときに混色エリアがはっきり見えるようにしてください。
閉じた状態の外形寸法は120×78×24 mmを目標とします。下部には、内寸18×16×8 mmを目標とする個別に取り外し可能な絵の具トレーを8個配置します。肉厚と取り外しに必要な空間を考慮し、2列に並べてください。ふたには、連続したフィレットと清掃しやすい内面を備えた浅い混色用のくぼみを3つ設けます。トレーはそれぞれ再プリント可能とし、未校正の圧入には頼らず、機械的に位置決めしてください。
取り外し可能なヒンジピン、閉じた状態での明確な位置合わせ、機械的なストッパーを採用してください。約180°開いた状態では、パレットがテーブル上で平らに置けるようにします。閉じた際、絵の具を押しつぶさないよう、ふたとトレーの間に十分な垂直方向の空間を確保してください。交換可能なシンプルなラッチと、プリント方向を提示してください。水タンクは追加せず、FDM部品が水密であるとは主張しないでください。
全体の外形寸法、トレーの数とサイズ、ヒンジ穴の直径、クリアランスをパラメータ化してください。閉じた状態、完全に開いた状態、分解状態を示してください。ヒンジとトレーのはめ合い用テストピースをそれぞれ含めてください。
トレーの挿入・取り外し、ふたが干渉なく動くこと、開いた状態で安定して支えられることを確認してください。デジタル検証と実使用テストは分けて記録してください。
製造および納品要件
設計の基準として、ビルドボリューム220×220×250 mm、ノズル径0.4 mm、レイヤー高さ0.2 mmを使用し、単位はすべてミリメートルとしてください。寸法と機構はパラメトリックCADでモデリングし、外観用メッシュで精密なアセンブリソリッドを代替してはなりません。編集可能なネイティブプロジェクトとパラメータ表に加え、対応するSTEPアセンブリ、部品ごとのSTLファイル、単位と配置を設定した3MFを提供してください。STEPは単に三角形メッシュを変換したものではいけません。
実現可能なPLA/PETG構造を選び、荷重と組み立てに基づいて材料選定の理由を説明してください。通常の薄壁は1.6 mm、底板は2 mmから始め、必要に応じて局所的に厚くしてください。可動接続部にはピン、ねじ、または交換可能な部品を優先し、薄く柔軟なスナップフィットが信頼できると仮定しないでください。すべてのクリアランスをパラメータ化し、半径方向/片側の値と直径方向の値を区別してください。プリンターの校正用として、片側クリアランス0.20 / 0.30 / 0.40 mmのテストピースを含めてください。
閉じたソリッド、法線、自己交差、浮遊した断片、アセンブリの干渉、重要な壁厚、ビルドボリュームを確認してください。指定したプリンター/材料プロファイルでスライスし、向き、サポート、レイヤー高さ、壁、インフィル、組み立て手順を提示してください。材料使用量と時間は、実際のスライサー見積もりに基づくものだけを報告してください。スライスできない場合は、未検証であることを明記し、スクリーンショットや結論を捏造しないでください。物理的なテストプリントを行わない場合は、設計およびデジタル検証のみを報告し、物理テストが必要なはめ合い、強度、操作性を列挙してください。
さらに、分解組み立て図、寸法図、部品表、中国語と英語による簡単な製品説明、回転可能なGLBプレゼンテーションモデル、1920×1080の最終レンダリングカバー、完全なZIPを納品してください。プレゼンテーションモデルはプリント可能な構造と一致している必要があります。レンダリングや、確認できない単一のSTLだけでは不十分です。
旅行先での水彩画用に、3Dプリント可能なPocket Field Paletteを設計してください。折りたたみ、開閉、清掃が可能で、ボディは角を丸めた長方形とし、ミストブルーとウォームホワイトで仕上げます。外装はシンプルにし、開いたときに混色エリアがはっきり見えるようにしてください。
閉じた状態の外形寸法は120×78×24 mmを目標とします。下部には、内寸18×16×8 mmを目標とする個別に取り外し可能な絵の具トレーを8個配置します。肉厚と取り外しに必要な空間を考慮し、2列に並べてください。ふたには、連続したフィレットと清掃しやすい内面を備えた浅い混色用のくぼみを3つ設けます。トレーはそれぞれ再プリント可能とし、未校正の圧入には頼らず、機械的に位置決めしてください。
取り外し可能なヒンジピン、閉じた状態での明確な位置合わせ、機械的なストッパーを採用してください。約180°開いた状態では、パレットがテーブル上で平らに置けるようにします。閉じた際、絵の具を押しつぶさないよう、ふたとトレーの間に十分な垂直方向の空間を確保してください。交換可能なシンプルなラッチと、プリント方向を提示してください。水タンクは追加せず、FDM部品が水密であるとは主張しないでください。
全体の外形寸法、トレーの数とサイズ、ヒンジ穴の直径、クリアランスをパラメータ化してください。閉じた状態、完全に開いた状態、分解状態を示してください。ヒンジとトレーのはめ合い用テストピースをそれぞれ含めてください。
トレーの挿入・取り外し、ふたが干渉なく動くこと、開いた状態で安定して支えられることを確認してください。デジタル検証と実使用テストは分けて記録してください。
製造および納品要件
設計の基準として、ビルドボリューム220×220×250 mm、ノズル径0.4 mm、レイヤー高さ0.2 mmを使用し、単位はすべてミリメートルとしてください。寸法と機構はパラメトリックCADでモデリングし、外観用メッシュで精密なアセンブリソリッドを代替してはなりません。編集可能なネイティブプロジェクトとパラメータ表に加え、対応するSTEPアセンブリ、部品ごとのSTLファイル、単位と配置を設定した3MFを提供してください。STEPは単に三角形メッシュを変換したものではいけません。
実現可能なPLA/PETG構造を選び、荷重と組み立てに基づいて材料選定の理由を説明してください。通常の薄壁は1.6 mm、底板は2 mmから始め、必要に応じて局所的に厚くしてください。可動接続部にはピン、ねじ、または交換可能な部品を優先し、薄く柔軟なスナップフィットが信頼できると仮定しないでください。すべてのクリアランスをパラメータ化し、半径方向/片側の値と直径方向の値を区別してください。プリンターの校正用として、片側クリアランス0.20 / 0.30 / 0.40 mmのテストピースを含めてください。
閉じたソリッド、法線、自己交差、浮遊した断片、アセンブリの干渉、重要な壁厚、ビルドボリュームを確認してください。指定したプリンター/材料プロファイルでスライスし、向き、サポート、レイヤー高さ、壁、インフィル、組み立て手順を提示してください。材料使用量と時間は、実際のスライサー見積もりに基づくものだけを報告してください。スライスできない場合は、未検証であることを明記し、スクリーンショットや結論を捏造しないでください。物理的なテストプリントを行わない場合は、設計およびデジタル検証のみを報告し、物理テストが必要なはめ合い、強度、操作性を列挙してください。
さらに、分解組み立て図、寸法図、部品表、中国語と英語による簡単な製品説明、回転可能なGLBプレゼンテーションモデル、1920×1080の最終レンダリングカバー、完全なZIPを納品してください。プレゼンテーションモデルはプリント可能な構造と一致している必要があります。レンダリングや、確認できない単一のSTLだけでは不十分です。
こちらもおすすめ
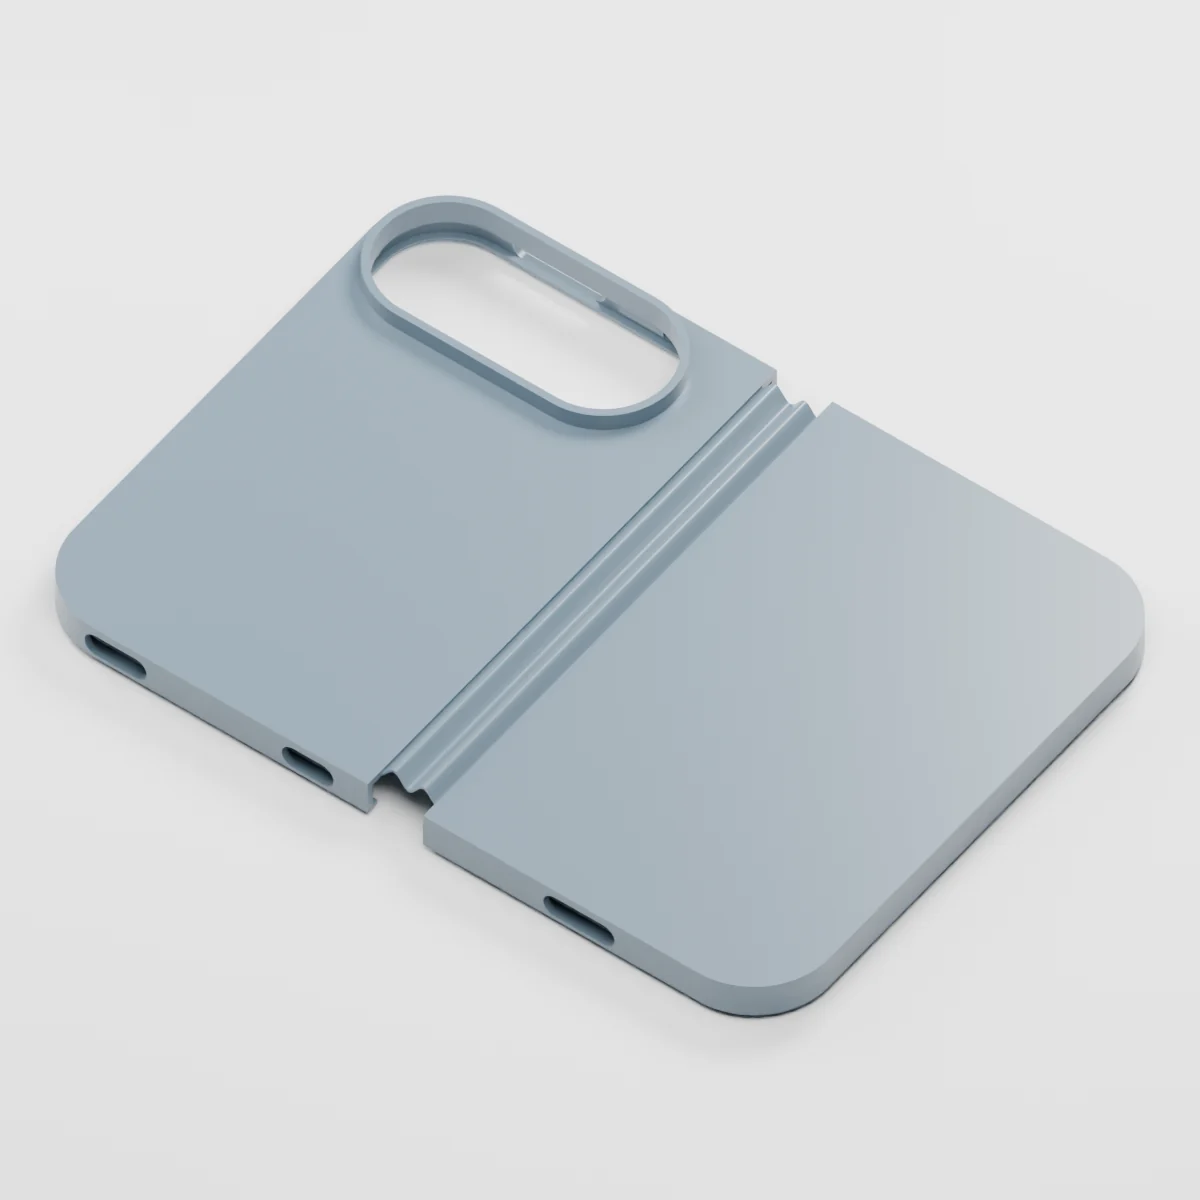
iPhone Duo用ヒンジ付きTPUケースの3Dプリント可能なモデル
一体型の柔軟なヒンジを備え、連続した外装を持つiPhone Duo用の一体成形TPU保護ケースを、プリント可能なモデルとして提示しています。Kimi K3.1 Proで生成。
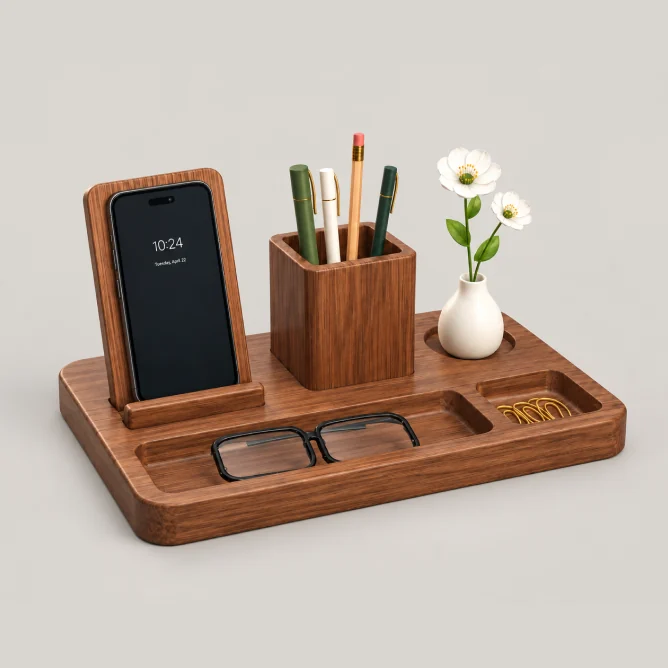
ウォールナット製デスクオーガナイザー 3Dプリント用モデル
ペン立て、スマホスタンド、花瓶を組み合わせた、ウォールナットを基調とする温かみのある整然としたデスク上の静物。Kimi K3.1 Proで生成。